

Oprema za ekstrudiranje profila
Profili se mogu sastojati od jednog materijala ili više materijala. Profili pojedinačnih materijala koriste jedan ekstruder dok višestruki profili materijala zahtijevaju više od jednog ekstrudera da bi se materijal ubacio u središnju matricu. Ovi se procesi mogu koristiti s jednim vijčanim ili dvovržnim ekstruderima. Strojevi s jednim vijkom usmjereni su na peletizirane materijale ili aplikacije koje zahtijevaju manje istinito miješanje. Dvocilindrični ekstruderi obično su fokusirani na materijale u prahu ili gdje je potrebno intenzivnije miješanje. Ovi ekstruderi mogu biti različitih veličina od nekoliko kilograma po satu proizvodnje do tisuće funti po satu snage, ovisno o primjeni.
Co-ekstruzija
Sekundarni ekstruderi nazivaju se "koekstruderi" i mogu biti različitih veličina, ali obično padaju na manji kraj spektra i obično su manji od glavnih ekstrudera za obradu. Broj korištenih koekstrudera ograničen je samo prostorom u liniji za obradu. Neki se procesi mogu prevariti korištenjem istog koekstrudera za višestruke zahtjeve primjene (sve dok je potreban materijal identičan, koekstruder se može koristiti na više mjesta. Primjer toga su pruge s vanjske strane slamki za piće Ako su trake iste boje, za sve se trake može upotrijebiti jedan stroj. Koekstruderi se mogu montirati na pod ili viseći preko glave matrice prema potrebi.
Die Tooling
Alat za izradu kalupa ovisi o načinu primjene i može biti jednostavna metalna ploča s rupom u kojoj će materijal teći ili sofisticirana afera s više komponenti dizajnirana za napredne karakteristike protoka i precizno određivanje veličine. Umire se montira ili na glavni ekstruder izravno s koekstruderima koji se spajaju u njega, ili se matrica nalazi na podnom postolju s ekstruderima na koji su pričvršćeni. Die alat je orijentiran u jednom od dva smjera u odnosu na glavni ekstruder. Upute su „inline“ i „crosshead“. Umetni proces koristi protok koji slijedi smjer istiskivača i matrica je povezana s protokom u smjeru procesa. Poprečni postupak koristi protok koji je pod kutom do struje ekstrudera. Za ekstruziju profila to bi bilo pod kutom od devedeset stupnjeva prema struji. (Poprečni postupci potrebni su za bilo koji proizvod za koji je potrebna komponenta da se umetne u ekstrudat za premazivanje. Kao što su žica, proizvodi zaštićeni od pulsa itd.
Oprema nizvodno
Oprema nizvodno je odvojena u tri područja procesa: 1) hlađenje / dimenzioniranje, 2) povlačenje, 3) rezanje / zavojnica / polijetanje. Ispod su glavni stilovi opreme za postizanje ovih zahtjeva procesa.
Oprema za hlađenje / dimenzioniranje
Dio se mora ohladiti kako bi se održao željeni oblik. Ova oprema spada u nekoliko potkategorija. Neki procesi zahtijevaju minimalan učinak da bi djelovali. Ostali zahtijevaju opsežnu interakciju u ovoj fazi kako bi postigli željeni proizvod. Oprema za hlađenje / dimenzioniranje spada u nekoliko vrsta:
Zračno hlađenje
Hlađenje vodom
Hlađenje vodom i veličina vakuuma
Oprema za hlađenje

Zračno hlađenje
Korištenje zraka za hlađenje dijelova postoji već duže vrijeme. Danas se rijetko koristi jer je neučinkovit i obično zahtijeva sporije brzine procesa. Ali ovaj je postupak postupka obično vrlo jeftin, pa se za kraće staze i za brže postavljanje i dalje učinkovito koristi. Ne zahtijeva i skupe alate za djelotvoran rad. Neki procesori koriste jednostavne stezaljke i savijenu žicu kako bi držali proizvod u ispravnom obliku. Zračni stalak za hlađenje jednostavan je okvir, obično s ventilatorima za hlađenje, te jednostavnim pločama i pričvršćenjima za postavljanje šljokica i prstiju kako biste gurnuli dio i držali ga u željenom obliku.
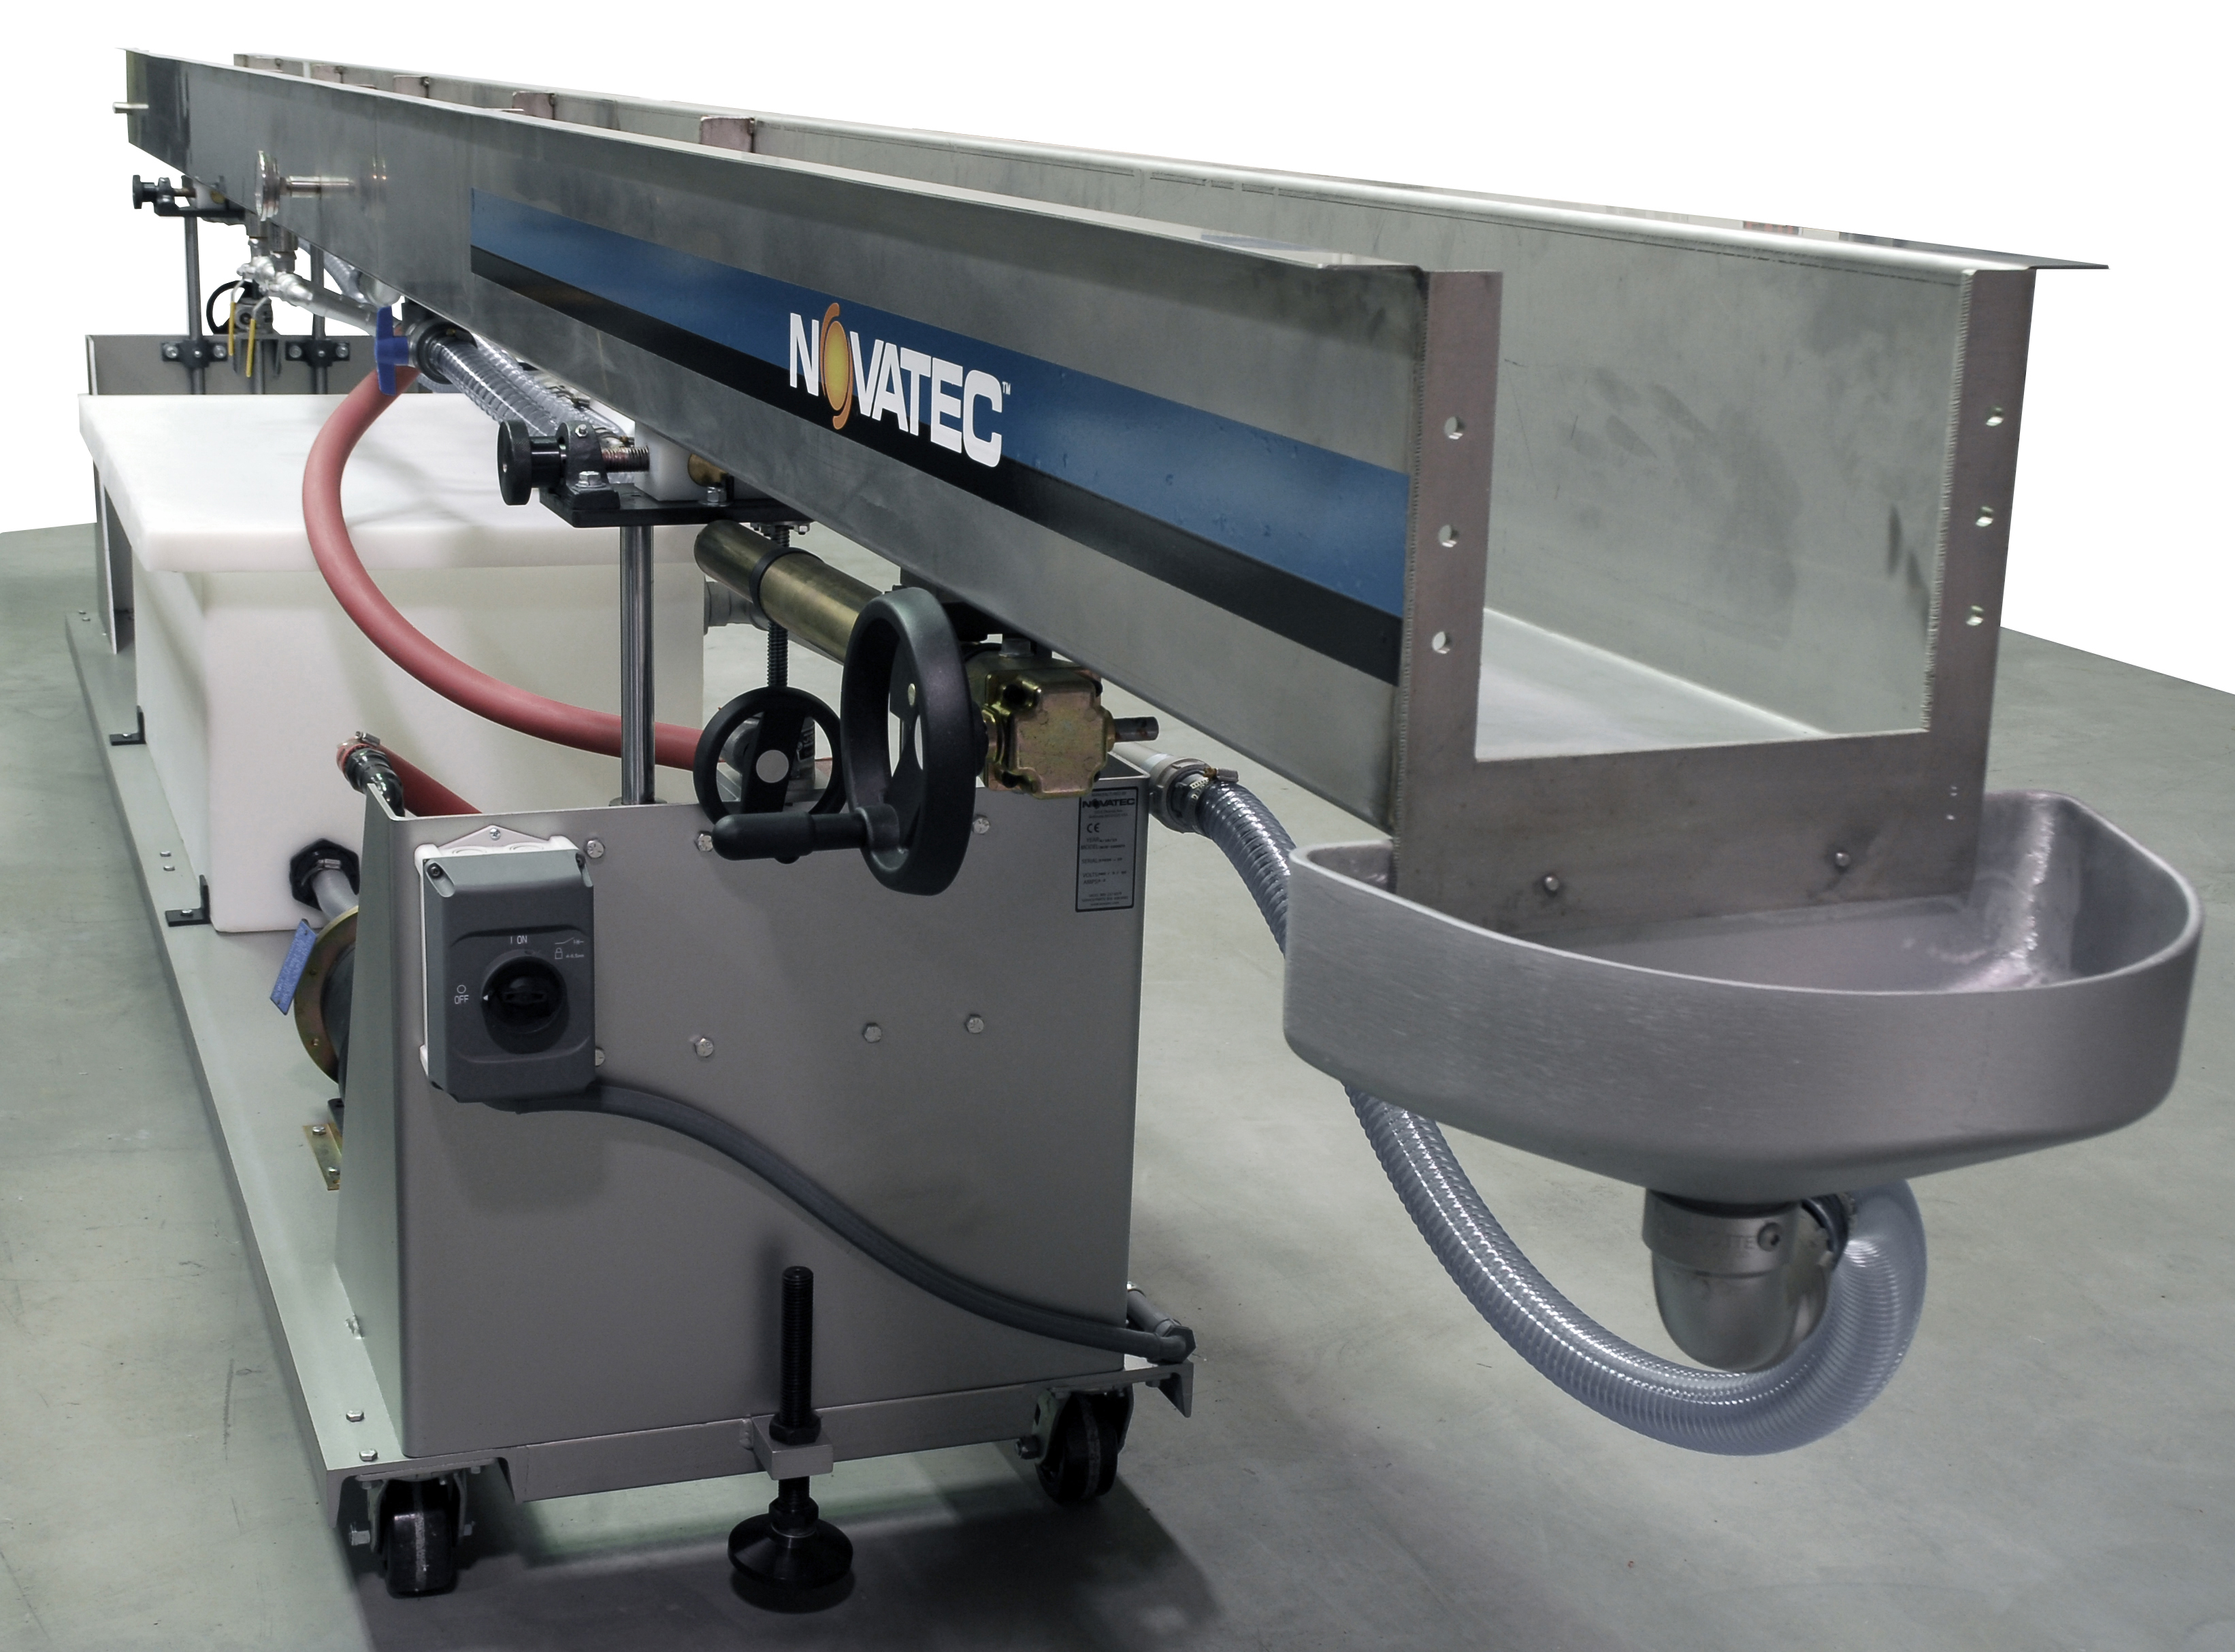
Spremnik za hlađenje vodom
Rashladni spremnik zahtijeva dovod vode za hlađenje. To se može učiniti na nekoliko načina. Bilo da se izravno dolijeva u spremnik iz biljne vode ili rashladnog vodnog sustava. Ovo bi moglo koristiti dvije vrste rashladnih sustava: 1) Jednostavan ulaz / izlaz vode u procesu bez recirkulacije u spremniku, 2) recirkulacijski sustav za smanjenje potrošnje vode iz postrojenja. Sustav recirkulacije može koristiti izmjenjivač topline za stvaranje odvajanja vode od središnjeg sustava ili bez izmjenjivača topline, a procesna voda se miješa sa vodom za hlađenje. Voda za hlađenje tada se ispere s proizvodom dok se provlači kroz spremnik. Neka vrsta nosača obično se postavlja unutar spremnika za držanje dijela dok ga hladi voda. Voda se raspršuje na dio iz više smjerova kako bi se postigla ujednačenost hlađenja ili je spremnik potopljen vodom, tako da je dio uronjen u vodu dok prolazi kroz spremnik. Spremnici za prskanje obično nude učinkovitije hlađenje uz dodatne troškove i održavanje mlaznica za raspršivanje. Obično je potrebno više od jednog spremnika za hlađenje kako bi se osiguralo da se dio dovoljno ohladi i održi stabilnost dimenzija nakon što napusti posljednji spremnik u liniji. Zahtjev za hlađenje linije može zahtijevati od 5 do 250 stopa ili više hlađenja da bi se postigao dobar proizvod.

Spremnik za hlađenje vode / vakuumski spremnik
Veličina spremnika u osnovi je rashladni spremnik s mogućnošću veličine proizvoda u procesu. To se određivanje vrši pomoću vakuumskog postupka koji podvrgava proizvod promjeni atmosfere u spremniku, čime se održava održavanje udubina, zaobljenosti, debljine stijenke i istinskog dimenzioniranja. Dimenzioniranje se vrši u zatvorenom tijelu rezervoara koji je dovoljno jak da se ne urušava pod visokim vakuumom ili direktnim povezivanjem izvora vakuuma s alatom kroz razvodnik s više spojnih mjesta. Uz dodatak vakuumske pumpe i potrebnog vodovoda održava se stalna atmosfera u spremniku. Veličina se vrši s pripadajućim alatima za umjeravanje koji su ugrađeni u spremnik ili prije njega. Održavanje vakuuma na konstantnoj razini zahtijeva dobro brtvljenje pomoću alata za kalibraciju, brtve za kraj pražnjenja, brtve poklopca, itd. Ponekad je ovo potpomognuto komorom za zatvaranje vode na jednom ili na oba kraja spremnika. Veličine duljina spremnika temelje se na zahtjevima za obradu, a duljina vakuuma može biti mali dio duljine spremnika ili može trebati više spremnika u liniji kako bi se postiglo vrijeme pod vakumom za postupak.

Kalibracijska tablica za hlađenje vodom
Kalibracijska tablica za hlađenje vodom
Alternativna konfiguracija veličine hlađenja vodom je tablica dimenzija / kalibracije.
Tablica dimenzija ili kalibracije je dio opreme bez tijela spremnika za vodu. Komponente vakuuma i vode prisutne su i koriste razdjelnike s ventilskim otvorima za spajanje na set alata i kućište spremnika koji se nalazi na vrhu stola. Te veze omogućuju uporabu velikog broja alata i konfiguracija spremnika. Ova vrsta postupka ponekad se naziva i „mokra / suha“ jer vam omogućuje upotrebu ili ne korištenje vode u konfiguracijama alata. Profili velikih prozora uobičajeno se pokreću na ovoj vrsti opreme jer je vrijeme potrebno za postavljanje / uklanjanje alata iz spremnika za svaki dio vrlo veliko. Ako se alat ugrađuje u namjenski spremnik koji se brzo može postaviti na stol, daleko je učinkovitiji. Ova vrsta opreme obično je puno skuplja od spremnika, tako da nije dobra opcija za opći procesor.

Pojačač pojasa
Vučenje
Većina postupaka ekstruzije zahtijeva da se efektivno obradi proizvod. Izuzetak su proizvodi s zaštićenim brojem. Proizvodi s umetnutim gumama zapravo guraju proizvod preko dijelova nizvodno. Međutim, vaga nema materijalni strukturni integritet da bi se to dogodilo. Ako mislite držati uže u ruci i pokušati nekome drugom dati kraj konopa, povući ćete ga iz ruke i poslati ga drugoj osobi. Ako ta osoba ne reagira, što se događa? Konop se savija brzo prema zemlji i gomila vam se pod nogama. Istisci su na isti način. Kako obično nisu dovoljno kruti u rastopljenom stanju da pritisnu vlastitu težinu, potrebna je i pomoć u pružanju pomoći. Druga bi osoba ispružila i uhvatila za uže i povukla ga prema sebi. Da bi konop bio s tla, osoba mora održavati napetost na užetu. Ako se odmaknu dalje od vas, za silu potrebnu za povlačenje konopa dok ga držite od tla potrebno je više sile. Da bi se proces pomaknuo, ekstrudat treba malo pomoći izvlakača za održavanje napetosti u procesu. Proizvod prolazi kroz fazu hlađenja dok se dovoljno ohladi da se povuče, a da pritom ne probije mrežu. Što je duljina hlađenja i dulja duljina alata za kalibraciju, veća je sila povlačenja potrebna za održavanje postupka. Precizna brzina povlačenja također je kritična. Proizvod ostavlja ekstruder s danom kilograma na sat. To je jednaka datoj linearnoj brzini na temelju težine proizvoda. Potrebno je točno održavati tu brzinu ili će težina i / ili kvaliteta proizvoda varirati i mogu prouzrokovati proizvod izvan specifikacije.
Izvlakači se izrađuju u različitim vrstama kako bi odgovarali zahtjevima procesa. Neki od njih su: 1) Remen - općenita primjena i zahtjevi za malu do srednju silu, 2) pročišćeni - veća sila pri povlačenju i dijelovi s oblicima koji bi se izobličili u normalnom pojasu. Klipovi se mogu obrisati tako da odgovaraju izraslima proizvoda. 3) kotač - Jeftin i jednostavan za upotrebu, ali točnost se može dovoditi u pitanje zbog klizanja kotača i korištenog pogonskog tipa motora.
Pogledajte detalje o izvlačećima od 2 "do 6" za plastične istiske profila

Leteći nož
Izrežite / zavojite / skinite
Nakon što je proizvod na uređaju za izvlačenje, trebalo ga je dovoljno ohladiti da bi se mogao doraditi. Neki su proizvodi sada izrezani na duljinu. Neki su namotani izgubiti. Neki su namotani na nekakve role. Svaki proizvod ima svoje zahtjeve za završnu obradu.
rezači
Neki se proizvodi mogu rezati jednostavnom oštricom. Dio se obično provodi kroz set čahure da bi se orijentirao i pomogao u kvaliteti rezanja i tolerancijama. Dok se proizvod kreće kroz čahure, lopatica se aktivira. To je obično okretna ruka ili kotač na koji je nož montiran. Oštrica se dovodi kroz proizvod kako bi se izrezao po potrebi. Vrsta oštrice, konfiguracija, kut napada, veličina čahure, razmak između ležišta kroz koje će se oštrica kretati i mnogo više odredit će kvalitetu i toleranciju rezanog proizvoda. Mnogi rezači će raditi u više načina kako bi procesor mogao da ih koristi za razne proizvode. Postoje dvije vrste načina rezanja - na zahtjev - (to znači da se rezač aktivira signalom i svaki put kad je potrebno rezanje, noža rezača rotirat će se kroz proizvod i proizvod jedan rez. Pokretanje može biti pomoću tajmera, optički senzor, fizička sklopka za zastavu, kotač za davanje itd.). Kontinuirano - (ova vrsta rezanja koristi krak noža koji se okreće kontinuirano zadanom brzinom, a proizvod se pomiče kroz vodilice dosljednom brzinom da bi se postigla duljina rezanja. To se obično koristi za vrlo kratke dijelove ili vrlo velike brzine linija. Pojedinačni i na ruci / kotaču može se koristiti više noža kako bi se postigla još veća brzina rezanja ako je potrebno).
Ovim rezačima može se upravljati na različite načine. Neki rezači starog stila radit će s spojkom koja kroz dio provlači oštricu. Neki koriste izravne motore naizmjenične struje da bi zavrteli ruku noža. Moderni rezači obično koriste servo motore sa ili bez reduktora zupčanika za rezanje proizvoda.
Ostali strojevi za rezanje upotrebljavat će oštricu u obliku giljotine spojenu na zračne cilindre ili motore. Koristi se za proizvode koji zahtijevaju više od gore opisanog rezača i zahtijevaju rezanje bez iverice.
Saznajte detalje s rezačima promjera 2 i 5 "i profilima do 4,5" x 7,5 "

Narezana pila
pile
Neki se proizvodi neće rezati gore navedenim rezačima i zahtijevaju pilu s rotirajućim noževima. Pila je normalno potrebna za deblje, krute proizvode (teški zidovi oblika, cijevi, kruti materijali poput RPVC ili materijale koji su skloni pucanju rezanjem noža). Testere su dostupne u nekoliko različitih konfiguracija. Za upotrebu u skladu s postupkom pile zahtijeva putnički stol. Ovo omogućava da rezni ciklus ne prekida kretanje proizvoda naprijed tijekom postupka.
Postoje dva stila putne pile:
1) Pneumatski - za to je potrebna upotreba pneumatskih cilindara da bi "pomogli" u kretanju stola preko proizvoda koji je zarobljen između stola i stezaljke.
2) Servo - ovo je najpopularniji stil danas i koristi servo motor i mehanizam za pomicanje stola (ovaj mehanizam može biti remen, kuglasti vijak itd.). Kretanje servo stola je preciznije jer ne zahtijeva da se proizvod stegne za pomicanje stola.
U operacijama ekstruzije vidi se nekoliko stilova pile:
1) Gore rezane - to su pile koje se najviše koriste. Oštrica se tijekom rezanja kretala ispod proizvoda prema gore. Oštrica koja im se vraća ispod proizvoda. Ovaj stil zahtijeva ispravni mehanizam za stezanje. Prije početka ciklusa rezanja, stezaljka je uhvatila proizvod uz stol. Ovaj postupak je potreban jer bi lopatica u suprotnom podigla proizvod tijekom rezanja što može rezultirati lošom kvalitetom i preciznošću reza. Narezane pile su ograničene samo promjerom noža koji će stati ispod stola.
2) Ukrštanje - ovaj se stil obično koristi kada je proizvod širi nego što ga može koristiti uobičajena pila. (Zahtijevalo bi oštricu toliko velikog promjera da se ne bi smjestila ispod stola na željenoj visini središnje linije). U uporabi je nekoliko vrsta poprečnih pila. Neki koriste oštricu koja počinje ispod površine stola i lopatica se kreće prema gore, a zatim preko. U ovom stilu sečiva može doći i proći kroz proizvod, a zatim se vratiti preko proizvoda ILI nož može preći preko proizvoda i pomaknuti se ispod stola da biste se vratili. Neki koriste oštricu koja se nalazi iznad površine stola i jednostavno prelaze preko proizvoda.
3) Downcut / Chop - ove pile obično koriste manje oštrice i imaju manji kapacitet.

Planetarna pila
Planetarne rezače / pile
Neki okrugli proizvodi mogu koristiti planetarne rezače / pile. Oni koriste alat za rezanje koji se zakreće oko vanjske površine proizvoda i reže raznim alatima za rezanje: 1) Alat za tokarski stroj - mali rezni dio postavljen je u rotirajuću glavu i uklanja materijal jer seče slični reznim strojevima , 2) Oštrica pile - neki će imati motor pile na rotirajućoj glavi zupčanom oštricom. Ovo uklanja i materijal koji se reže. 3) Kolo za odvajanje - ovaj stil koristi kotač za rezanje koji je sličan rezaču za pizzu i ubačen je u proizvod te djeluje na dijeljenje proizvoda kako se dublje kreće u proizvod. Ni čipovi nisu stvoreni u ovom stilu i preferirani su tip za ovaj nedostatak čipova koji treba riješiti. Nedostatak upotrebe ovih vrsta pila je trošak stroja i zahtjev za stalnom pažnjom i „pipkanjem“ kako bi se reznice dobro rezultirale.

Skinite transporter
transporteri
Tipično je da neka vrsta transportera uzima dijelove nakon što ih pila ili rezač režu do mjesta na kojem su pakirani. U protivnom, budući da se dijelovi više ne guraju ili povlače, zavalili bi se u reznicu ili pilu i stvorili probleme. Koriste se obično na fleksibilnijim proizvodima. To je općenito vrlo jednostavan transportni uređaj koji radi malo brže od linijske brzine dijela.

Coreless Coiler
Čekrk / namotačem
Za male ili fleksibilne dijelove često je poželjno namotati ili namotati dio za odlaganje do sekundarne operacije. Neki se proizvodi prodaju u ovoj konfiguraciji, kako bi kupac primijenio sekundarni postupak. Ovdje se koriste dvije vrste strojeva. Uređaji za namotavanje i namotavanje: 1) Uređaji za namotavanje - zamotavanje koristi stroj sa setom vretena koji se obično može proširivati, a proizvod je omotan izravno na te maglene. Tijekom postupka namotavanja, vreteno se postavljaju u potpuno proširenu konfiguraciju kako bi se mogli namotati. Kada se ispravna duljina namota, remenici se sruše kako bi se omogućilo uklanjanje proizvoda. Namotaji - namatanje je slično namotavanju, osim što postoji nosač / kolut koji je montiran na navijanju preko jedne osovine koja je spojena da pokreće kolut / kolut.
Vjetrenjače / kotlovi dostupni su u raznim konfiguracijama, od vrlo jednostavnih konfiguracija s jednom stanicom do potpuno automatske dvostruke stanice s automatskim rezanjem i prijenosom i umotavanjem ili povezivanjem. Strojevi s jednom stanicom obično bi bili ručno aktivirani strojevi (operater bi montirao kalem ili spojio proizvod na trncima kako bi se namotao. Kada to učini omotajući zadanu duljinu, rukovatelj će izrezati proizvod, ukloniti zavojnice ili kalem i pokrenuti Ponovno postupak. Strojevi s dvostrukom stanicom mogu se ručno pokretati kao jednostruka osovina ili imati razne razine automatizacije do potpunog automatskog stanja, gdje operater mora samo montirati svježe kalem i ukloniti gotov proizvod.