

Stojite na raskrižju. Vaš proizvod trebaju plastične dijelove, ali niste sigurni koji proces proizvodnje odabrati. Odaberite pogrešno i izgubit ćete tisuće na alat koji ne odgovara vašim potrebama.
Ekstruzija i ubrizgavanje nije samo tehnička odluka. To je poslovna odluka koja utječe na vašu donju liniju, brzinu proizvodnje i kvalitetu proizvoda. Oba procesa oblikuju rastopljenu plastiku, ali to rade na potpuno različite načine s potpuno različitim rezultatima.
Evo što trebate znati da biste napravili pravi izbor za svoj projekt.
Zbog čega je ekstruziranje i ubrizgavanje oblikovanja različitih
Prvo očistimo osnove. Oba procesa počinju zagrijavanjem plastike dok se ne tope. Tu završavaju sličnosti.
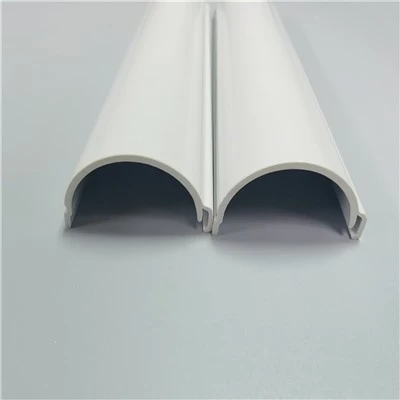
Estruziranje gura rastopljenu plastiku kroz oblik matrice kako bi stvorio kontinuirane profile. Zamislite to kao da se cijevi cijevi cijev. Plastika izlazi u dugom, ujednačenom obliku koji ste izrezali na duljinu. Vidjet ćete ovaj postupak koji izrađuje cijevi, cijevi, okviri prozora i plastične filmove.
Ubrizgavanje oblikovanja djeluje drugačije. Ubrizgava rastopljenu plastiku u zatvorenu šupljinu kalupa pod visokim tlakom. Plastika se hladi i stvrdne u točan oblik kalupa. Tada dio izbacuje i ciklus se ponavlja. Ovaj se postupak ističe u izradi složenih tri - dimenzionalnih dijelova poput automobilskih nadzornih ploča, medicinskih uređaja i elektroničkih kućišta.
Globalno tržište kalupa za ubrizgavanje doseglo je 338,7 milijardi dolara u 2024. i projektima do 2034. doseglo 471,35 milijardi dolara, pokazuju podaci PolarisMarkeTreSearch.com. To je 3,4% godišnja stopa rasta. U međuvremenu, ekstruzijski strojevi iznosi 8,93 milijarde dolara u 2024. godini, krećući se prema 11,58 milijardi dolara do 2030. godine, po GrandViewresearch.com.
Zašto jaz? Ubrizgavanje oblikovanja obrađuje više primjena i proizvodi složenije dijelove. Ali to ne znači da je to uvijek bolji izbor za vaš projekt.

Kako svaki postupak zapravo funkcionira
Proces ekstruzije Korak - po koraku -
Proces ekstruzije slijedi kontinuirani ciklus. Sirovi plastični peleti ili prah ulaze u spremnik. Rotirajući vijak unutar grijane cijevi zgrabi materijal i gura ga prema naprijed. Toplina cijevi topi plastiku dok se kreće kroz različite temperaturne zone.
Rotacija vijka stvara pritisak koji rastaljenu plastiku prisiljava kroz matricu. Ova matrica ima određeni križni oblik presjeka. Bez obzira na oblik koji ima matricu, to je oblik koji vaš proizvod dobiva. Ekstrudirani profil izlazi kontinuirano i prolazi kroz sustav hlađenja. Tada ste ga izrezali na sve duljine koje su vam potrebne.
Materijali poput PVC -a, polietilena i polipropilena dobro djeluju u ekstruziji. Metalna ekstruzija koristi aluminij 80% vremena, prema podacima industrije s Xometry.com.
Postupak liječenja ubrizgavanja Korak - Po koraku -
Ubrizgavanje djeluje u ciklusima. Plastične pelete se ubacuju u spremnik i padnu u grijanu cijev. Povratni vijak topi plastiku i pomiče je prema prednjem dijelu cijevi. To stvara snimak rastopljenog materijala.
Vijak tada djeluje poput klipa i ubrizgava talinu u zatvoreni kalup pod visokim tlakom. Kalup ima dvije polovice koje se stežule tijekom injekcije. Kanali za hlađenje u kalupu učvršćuju plastiku. Kalup se otvara, igle za izbacivanje guraju gotov dio, a ciklus započinje iznova.
Tipični ciklus kalupa za ubrizgavanje traje 15 do 120 sekundi, ovisno o veličini dijela. Tržište strojeva za plastičnu injekcijsku kalupu doseglo je 11,98 milijardi dolara u 2024. godine, po podacima MarketSandmarkets.com.
Pet kritičnih čimbenika koji određuju vaš izbor
Složenost dizajna i geometrija dijela
Injekcijsko oblikovanje osvaja ruke - dolje za složene oblike. Možete stvoriti zamršene detalje, višestruke debljine stijenke, unutarnje značajke i uske tolerancije. Šupljina kalupa može imati podrez, niti i površinske teksture. Zbog toga je injekcijsko oblikovanje savršenim za proizvode poput:
Automobilske komponente interijera
Kućišta medicinskih uređaja
Elektroničke kućice
Pakiranje potrošačkih proizvoda
Multi - Komponentske sklopove
Estruziranje samo dijelove izrađuje s konstantnim presjecima -. Profil ostaje isti duž cijele dužine. Ograničeni ste na 2D oblike, iako oni još uvijek mogu biti složeni. Okviri prozora s više komora, multi - LUMEN Medical cijevi i arhitektonski oblog svi koriste ekstruziju.
Ako vaš dio promijeni oblik duž njegove duljine, potrebno vam je injekcijsko oblikovanje. Ako je to isti profil od kraja do kraja, ekstruzija vjerojatno djeluje.
Odabir materijala i performanse
Ubrizgavanje oblikovanja podržava gotovo svaku termoplastičnu i najviše termoset plastike. Možete koristiti inženjering - materijale poput:
Polikarbonat za otpornost na udarce
Najlon za čvrstoću i otpornost na toplinu
ABS za žilavost
Acetal za slabo trenje
Staklo - ispunjena plastika za krutost
Polipropilen je dominirao na plastičnom tržištu oblikovanog ubrizgavanjem s 36,7% udjela u 2024. godini, na temelju podataka Mordorintelligence.com. Njegova kemijska otpornost i reciklabilnost čine ga vrhunskim izborom.
Ekstruzija prvenstveno djeluje s termoplastikom. PVC vodi u građevinskim aplikacijama. Polietilen čini većinu plastičnih filmova i lima. Vaši su materijalni izbor ograničeni, ali i dalje pokrivaju najčešće potrebe.
Jedna ključna razlika: Zahtjevi za otopinu čvrstoće. Ekstruziji su potrebni materijali s većom čvrstoćom taline jer ekstrudat mora zadržati svoj oblik dok izlazi iz matrice. Materijali za oblikovanje ubrizgavanja ne trebaju ovo svojstvo jer se učvršćuju u kalupu.
Ekonomija volumena proizvodnje
Evo gdje brojevi postaju zanimljivi. Početni troškovi alata za ekstruziju rade znatno niži od oblikovanja ubrizgavanja. Jednostavna ekstruzijska matrica mogla bi koštati od 2.000 do 15.000 dolara. Kalup za ubrizgavanje za medij - Složeni dio može pokrenuti od 5.000 do 100 000 USD ili više.
Ali priča se mijenja s glasnoćom. Veći troškovi ubrizgavanja ubrizgavanja širi se na tisuće ili milijune dijelova. U visokim količinama, trošak dijela Per - dramatično pada. Niži trošak alata Exstrusion izgleda privlačno za manje trke.
Segment pakiranja držao je 32,83% tržišta plastike ubrizgavanja u injekciji 2024. godine, prema Mordorintelligence.com. To je zato što pakiranje trebaju milijune identičnih dijelova u kojima se učinkovitost molba za ubrizgavanje isplati.
Za kontinuirane proizvode poput cijevi ili profila, ekstruzija proizvodi dijelove brže i jeftinije. Ne zaustavljate se između dijelova. Proces se kontinuirano radi, a po potrebi ste samo rezali na duljinu.
Brzina proizvodnje i vrijeme ciklusa
Ekstruzija stvara kontinuirani tok proizvoda. Jednom kada linija postane stabilna, materijal koji teče ne -- zaustavljanje. Stope proizvodnje razlikuju se ovisno o proizvodu, ali mogu doseći tisuće stopa na sat za profile ili film.
Ubrizgavanje oblikovanja djeluje u diskretnim ciklusima. Svaki dio treba vremena za ubrizgavanje, hlađenje i izbacivanje. Međutim, moderni multi - kalupi šupljine proizvode više dijelova po ciklusu. Kalup za kalup za izradu boca od 16 špilja stvara 16 dijelova svakih 5 sekundi. To je preko 11.000 dijelova na sat.
Za visoki - INTEDIČNI DIJELOVI, DIJELJENICI INJEKCIJSKI MOGUSTNO ODGOVORNI IZGLEDACIJE na osnovi dijela po -. Za kontinuirane duljine dominira ekstruzija.
Sekundarne operacije i završetak
Ekstrudirani dijelovi često trebaju minimalno završetak. Površina izlazi glatko izravno iz matrice. Možda ćete trebati:
Izrezati na dužinu
Rupe za probijanje
Dodajte krajnje kape
Primijenite ljepila za montažu
Dijelovi oblikovani ubrizgavanje obično izlaze završeni. Kalup stvara konačni oblik, teksturu površine, pa čak i značajke poput logotipa ili teksta. Neki dijelovi trebaju:
Uklanjanje vrata
Bljeskalica
SASTAV IF MULTI - komponenta
Post - ukras za oblikovanje
Sekundarne operacije dodaju troškove i vrijeme. Jednostavno završnu obradu ekstruzije daje prednost za proizvode u kojima osnovni profil zadovoljava vaše potrebe.
Pravi pad troškova koji trebate vidjeti
Razgovarajmo novac. Razumijevanje ukupnog troška pomaže vam odabrati pravi postupak.
Struktura troškova ekstruzije
Umri Troškovi: 2.000 USD - 15.000 USD za jednostavne profile, do 50 000 USD za složene višeslojne matrice
Vrijeme postavljanja: 2-8 sati obično
Troškovi materijala: varira od smole, uglavnom 0,50 do 3,00 USD po kilogramu
Rad: niži zbog kontinuiranog rada
Po - Trošak dijela: veća upotreba materijala (minimalni otpad)
Struktura troškova za ubrizgavanje
Troškovi kalupa: 5.000 do 100 USD, 000+, ovisno o složenosti, šupljinama i materijalu
Vrijeme postavljanja: Može li potrajati tjednima za dizajn i proizvodnju kalupa
Troškovi materijala: Slično kao i ekstruziji
Rad: niži s automatizacijom
Po - Trošak dijela: značajno pada u visokim količinama
Crossover točka razlikuje se od dijela. Općenito, ako vam treba manje od 1.000 dijelova s konstantnim presjekom -, ekstruziranje košta manje. Iznad 10 000 složenih dijelova, oblikovanje ubrizgavanja obično pobjeđuje.
Automobilski i transportni sektor pokazuje 5,12% godišnjeg rasta do 2030. u aplikacijama za ubrizgavanje oblikovanja, prema podacima Mordorintelligence.com. Proizvodnja električnih vozila pokreće ovaj rast, zahtijevajući lagane plastične komponente u volumenu.
Koje industrije koriste svaki postupak
Ekstruzija dominira u:
Construction traje 31,6% tržišta ekstruzijskih strojeva, prema GrandViewresearch.com. Cijevi, okviri prozora, sporedni kolosijek i paluba koriste se ekstruzijom. Proces učinkovito obrađuje velike, jednostavne oblike -.
Pakiranje koristi ekstrudirani film i list za torbe, omote i spremnici. Obrada hrane trebaju prilagođene profile cijevi. Proizvođači žica i kabela premazaju proizvode pomoću ekstruzije.
Ubrizgavanje kalupa vodi u:
Proizvođači automobila oslanjaju se na oblikovanje ubrizgavanja za unutarnje obloge, vanjske ploče i ispod - komponente s kapuljačom. Industrija pakiranja koristi ga za boce, kape i kontejnere. Potrošačka elektronika trebaju precizna kućišta i priključci.
Zdravstvena zaštita predstavlja brzi segment -. Industrija cijeni sposobnost ubrizgavanja da proizvede sterilne, biokompatibilne dijelove s uskim tolerancijama. Medicinski uređaji, šprice i dijagnostička oprema koriste se ubrizgavanje.
Okvir odluke: odabir pravog postupka
Odgovorite na ova pitanja kako biste usmjerili svoj izbor:
1. Ima li vaš dio odjeljak konstantni križ -?
Da → Razmislite o ekstruziji
Ne → Potrebno vam je injekcijsko oblikovanje
2. Koliko dijelova trebate?
Ispod 1.000 jednostavnih profila → ekstruzija vjerojatno jeftinija
Preko 10 000 složenih dijelova → Oblučivanje ubrizgavanja vjerojatno bolje
Između → Pokrenite detaljnu analizu troškova
3. Koliko je složen vaš dizajn?
Jednostavan profil, bez promjena duljine → Estruziranje djeluje
Višestruke značajke, potkoljenice, različita debljina → Potrebno je oblikovanje ubrizgavanja
4. Koji materijali trebate?
Standardna termoplastika za kontinuirane oblike → bilo koji proces djeluje
Inženjerska plastika, termoseti ili posebna svojstva → Provjerite kompatibilnost s oba
5. Koliko su tijesne vaše tolerancije?
Standardna tolerancija na oblicima profila → Ekstruzija odgovarajuća
Precizno obilježje i uski ugradnje → Ubrizgavanje boljeg oblikovanja
6. Koji je vaš vremenski okvir?
Trebate brzo dijelove jednostavnim alatom → Estruziranje brže za početak
Mogu pričekati proizvodnju kalupa → oblikovanje ubrizgavanja nema problema
Asia Pacific vodio je tržište injekcijskog oblikovanja s 40,8% udjela u 2023. godini, na temelju podataka o grandviewresearch.com. Samo Kina drži preko 40% tog regionalnog tržišta. Ova koncentracija utječe na cijene i vrijeme olova za alat.
Uobičajene pogreške koje vas koštaju novca
Pogreška 1: Odabir kalupa za ubrizgavanje za male količine
Ne treba vam kalup od 50.000 dolara za 500 dijelova. To je 100 USD po dijelu samo u alatu prije nego što išta napravite. Ekstruzija ili čak 3D ispis mogu vam bolje poslužiti.
Pogreška 2: Odabir ekstruzije za dijelove koji trebaju složenost
Ne možete dodati značajke duž duljine ekstruzijom. Ako je vaš dizajn potreban ugradbeni šefovi, SNAP uklanjanje ili različitu debljinu, na kraju ćete dodati skupe sekundarne operacije. Započnite s ubrizgavanjem oblikovanja.
Pogreška 3: Zanemarivanje kompatibilnosti materijala
Nisu sva plastika dobro istisnuta. Neki materijali trebaju kontrolirano okruženje kalupa za ubrizgavanje. Provjerite podatkovne tablice materijala i razgovarajte s proizvođačima prije počinjenja.
Pogreška 4: Podcjenjivanje vremena olova
Kalupi za ubrizgavanje trebaju tjednima ili mjesecima za dizajn i izgradnju. Ako vam trebaju dijelovi sljedećeg mjeseca, Excusion -ovo jednostavnije alate pruža vam mogućnosti.
Pogreška 5: Zaboravljanje na sekundarne operacije
Taj ekstrudirani profil treba rezanje, bušenje i montažu. Te operacije dodaju troškove i vrijeme. Ponekad skuplji oblikovani dio koji izlazi, završni troškovi manje.
Hibridni pristupi i alternativne mogućnosti
Ne morate uvijek odabrati jedan postupak isključivo. Neki proizvodi kombiniraju oba:
Iskusnite glavni profil tijela, a zatim kalupe za ubrizgavanje kalupa
Koristite ekstruziju za strukturnu komponentu i oblikovanje ubrizgavanja za ukrasne poklopce
Stvorite ekstrudirane praznine i termoformiraju ih u konačne oblike
Za prototipiranje prvo razmotrite 3D ispis. Testirajte svoj dizajn prije ulaganja u proizvodni alat. To rano unosi probleme kada promjene koštaju manje.
Neki proizvođači nude "mekani alat" za injekcijsko oblikovanje. Ovi aluminijski ili blagi čelični kalupi koštaju manje od proizvodnje - očvrsnog čelika, ali proizvode manje dijelova. Oni dobro rade na validaciji proizvoda prije nego što se obvezuju na visoku - Volumen proizvodnju.
Materijalna inovacija mijenja igru
Novi materijali proširuju ono što oba procesa mogu učiniti. Biorazgradiva plastika bavi se brigama za okoliš. EU -ova regulacija za pakiranje i pakiranje propisuje 30% recikliranog sadržaja u pakiranju hrane za kućne ljubimce do 2030. godine, prenosi Mordorintelligence.com.
Proizvođači sada koriste post - Potrošačke reciklirane materijale i u ekstruzijskom i u injekcijskom oblikovanju. To smanjuje otpad i ispunjava ciljeve održivosti. Međutim, reciklirani materijali mogu utjecati na parametre obrade i svojstva dijelova.
Staklo - Ispunjena termoplastika nudi zanimljivu alternativu metalnim ekstruzijama. Ovi kompoziti pružaju visoku čvrstoću - do - omjera težine s boljim otpornošću na koroziju od aluminija.
Multi - tehnologija ekstruzije sloja stvara profile s različitim materijalima u različitim slojevima. Možda imate strukturnu jezgru s ukrasnim vanjskim slojevima. Ovaj pristup kombinira svojstva koja pojedinačni materijali ne mogu postići.
Kontrola kvalitete i dosljednost
Kontrola procesa bitna je za obje metode, ali se različito očituje.
Ekstruzija treba stalno praćenje temperature, brzine vijka i brzine linije. Male varijacije utječu na dimenzije ekstrudata i kvalitetu površine. Suvremeni sustavi koriste ugradnju mjerenja i automatsku kontrolu povratnih informacija.
Oblučivanje ubrizgavanja zahtijeva preciznu kontrolu tlaka ubrizgavanja, brzine, vremena hlađenja i temperature kalupa. Svaki bi se ciklus trebao točno podudarati s posljednjim. Statistička kontrola procesa prati ključne varijable i hvata se prije nego što stvori loše dijelove.
Debljina stijenke utječe na oba procesa, ali drugačije. Ekstruzija stvara jednolične zidove preko profila. Ogluzivanje ubrizgavanja može imati različitu debljinu stijenke, ali ekstremne razlike uzrokuju probleme. Debeli presjeci ohlade se sporije i mogu se neravnomjerno iskriviti ili smanjivati.
Okolišna razmatranja koja ne možete zanemariti
Oba procesa generiraju otpad, ali to rješavaju drugačije. Ekstruzija stvara otpad tijekom pokretanja i presvlačenja. Ovaj se materijal često može vratiti u postupak odmah kroz Regrind sustave.
Ubrizgavanje oblikovanja stvara otpad od trkača, vrata i odbačenih dijelova. Mnoge operacije žale ovaj materijal i kombiniraju ga natrag u Djevičansku smolu. Međutim, reciklirani sadržaj utječe na svojstva materijala, tako da morate testirati i potvrditi.
Potrošnja energije varira od procesa i opreme. Moderni strojevi za oblikovanje električnih ubrizgavanja koriste manje snage od starijih hidrauličkih. Ekstruzijske linije optimiziraju energiju oporavkom topline i učinkovitim motoričkim pogonima.
Prelazak na principe kružne ekonomije utječe na oba procesa. Dizajn za recikliranje, koristite reciklirani sadržaj tamo gdje je to moguće i minimizirajte materijalni otpad. Ti čimbenici utječu na odabir procesa i izbor materijala.

Često postavljana pitanja
Koji proces brže proizvodi dijelove?
Ovisi o tome što napravite. Estruziranje stvara kontinuirani proizvod brže za profile, cijevi i list. Ubrizgavanje oblikovanja stvara pojedinačne složene dijelove brže kada se koristi multi - kalupe šupljine. Kalup s kapicom od 32 špije može napraviti preko 20 000 dijelova na sat.
Koliko košta oblikovanje ubrizgavanja u usporedbi s ekstruzijom?
Početni troškovi povećavaju se za oblikovanje ubrizgavanja zbog skupih kalupa. Jednostavni kalup za ubrizgavanje počinje oko 5000 dolara, dok ekstruzijski matrici koštaju 2.000 - 15.000 USD. Međutim, po - Dio košta dramatično padne na velike količine za ubrizgavanje oblikovanja. Točka probijanja obično pada između 5.000 i 10 000 dijelova, ovisno o složenosti.
Možete li napraviti isti dio s oba procesa?
Rijetko. Ako vaš dio ima konstantni presjek - odjeljak, ekstruziranje djeluje. Ako su potrebne tri - dimenzionalne značajke, podrez ili različitu debljinu, potrebno vam je injekcijsko oblikovanje. Neki jednostavni dijelovi poput čvrstih šipki ili osnovnih cijevi mogli bi koristiti bilo koji postupak, ali obično se ima više ekonomskog smisla.
Koliko dugo treba alat za svaki postupak?
Ekstruzija dies Uzeti 2 - 6 tjedana obično. Jednostavni kalupi za ubrizgavanje trebaju 4-8 tjedana. Složeni kalupi s više stoljeća mogu trajati 12-20 tjedana. Vremena olova razlikuju se ovisno o radnom opterećenju i složenosti dizajna.
Koji proces stvara jače dijelove?
Ubrizgavanje oblikovanja općenito proizvodi jače dijelove s boljim mehaničkim svojstvima. Visoko tlak čvrsto spakira materijal i stvara bolju molekularne orijentacije. Ekstrudirani dijelovi mogu biti snažni, ali obično pokazuju svojstva usmjerenja. Snaga duž pravca ekstruzije premašuje snagu preko njega.
Koja tolerancija može održati svaki postupak?
Oblikovanje ubrizgavanja postiže čvršća tolerancija, obično ± 0,002 "do ± 0,005" za precizne kalupe. Ekstruzija drži ± 0,005 "do ± 0,020", ovisno o dimenziji i materijalu. Kontrola debljine stijenke radi čvršće u injekcijskom oblikovanju.
Možete li koristiti recikliranu plastiku u oba procesa?
Da, ali s razmatranjima. Oba procesa obrađuju post - potrošača i post - industrijski reciklirani sadržaj. Međutim, reciklirani materijali mogu imati nedosljedna svojstva. Morat ćete testirati i potencijalno prilagoditi parametre obrade. Miješanje recikliranog sadržaja s Djevičanskom smolom često djeluje bolje od 100% recikliranog.
Koji postupak djeluje bolje za prototipove?
Ekstruzija košta manje za jednostavne profile i brže isporučuje dijelove. Prototipi za ubrizgavanje oblikovanja koštaju više zbog ulaganja u plijesni. Razmotrite 3D ispis za početne prototipove prije nego što se obratite bilo kojem proizvodnom procesu. Neke trgovine nude brze alate s aluminijskim kalupima za brže prototipove oblikovanja ubrizgavanja.
Donošenje vaše konačne odluke
Estruziranje i ubrizgavanje oblikovanja svodi se na vaše specifične potrebe. Uskladite postupak sa svojim zahtjevima proizvoda, a ne obrnuto.
Odaberite ekstruziju kada vam trebaju kontinuirani profili, jednostavne geometrije, niže troškove alata i brže vrijeme postavljanja. Odlikuje se građevinskim proizvodima, ambalažnom filmu, cijevima i cijevima.
Odaberite injekcijsko oblikovanje za složena tri - Dimenzionalna dijelova, velike količine, uske tolerancije i minimalno završnu obradu. Dominira automobilskim komponentama, potrošačkim proizvodima, medicinskim uređajima i preciznom pakiranju.
Rast tržišta plastike za ubrizgavanje na 471,35 milijardi dolara do 2034. godine pokazuje vrijednost procesa za modernu proizvodnju. No, Excusion -ovo tržište od 11,58 milijardi dolara do 2030. godine dokazuje da i dalje ispunjava kritične potrebe.
Razgovarajte s proizvođačima koji su iskusili u oba procesa. Dijelite svoj dizajn, zahtjeve za volumen i proračun. Nabavite citate za oba pristupa kada bi vaš dio mogao raditi u bilo kojem slučaju. Brojevi će vam reći koji proces ima smisla za vaš projekt.